- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
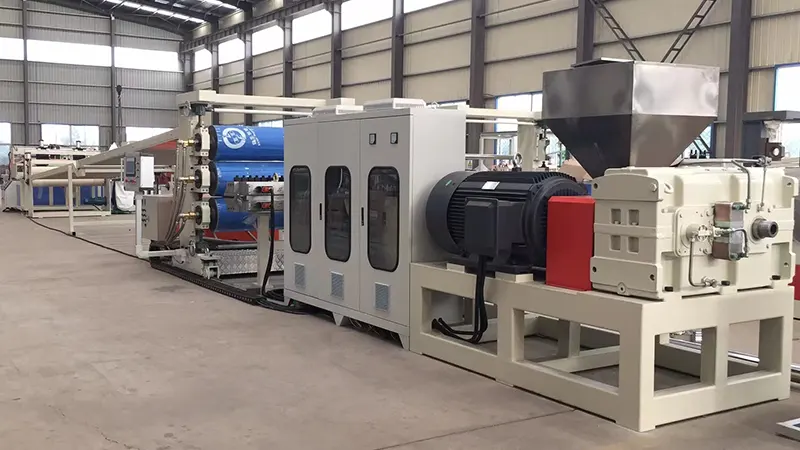
PS Sheet Extrusion Line: Sabit vərəq keyfiyyəti üçün ümumi istehsal problemləri və praktik həllər
Polistirol (PS) təbəqə ekstruziya xətləriplastik emalı sənayesində geniş istifadə olunur, lakin faktiki istehsalda xammalın hazırlanmasından sarımına qədər hər bir mərhələdə keyfiyyət və səmərəliliyə təsir edən problemlər yarana bilər. Bu məqalə ümumi nasazlıqları, onların əsas səbəblərini və cəbhə xəttindəki əməliyyat təcrübəsinə əsaslanan praktiki əks tədbirləri araşdırır, istehsal qruplarına problemləri tez bir zamanda diaqnoz etməyə və prosesləri effektiv şəkildə optimallaşdırmağa kömək edir.
1. Xammalın hazırlanması: praktiki mülahizələr
Problem 1: Vərəq səthində gümüş zolaqlar və ya qabarcıqlar
Bu, həddindən artıq nəmin klassik əlamətidir. PS yüngül higroskopikdir; hətta kiçik miqdarda nəm ərimə temperaturunda buxarlanaraq səthdə gümüş izlərinə və ya bitmiş təbəqədə daxili baloncuklara səbəb olacaqdır.
Həll yolları:
-
Qurutma sisteminin düzgün işlədiyinə əmin olun. Tövsiyə olunan qurutma şəraiti: 2-3 saat ərzində 75–80°C.
-
Söndürmədən sonra yenidən işə salarkən, nəmlə çirklənmiş materialın kalıba daxil olmasının qarşısını almaq üçün ərimənin ilk hissəsini təmizləyin.
-
Rütubətli mövsümlərdə qurutma müddətini uzadın və müntəzəm olaraq nəm miqdarına nəzarət edin. Hədəf rütubət səviyyəsi 0,05% -dən aşağı olmalıdır.
Problem 2: Həddindən artıq təkrar istifadədən mexaniki xassələrin pisləşməsi
Kənar kəsmə və qırıntılardan istifadə səmərəli qənaət edən tədbirdir, lakin hər emal dövründə yenidən üyüdülmə istilik deqradasiyasına məruz qalır və zəncirin kəsilməsinə səbəb olur. Bu, aşağı təsir gücünə malik kövrək təbəqələrə səbəb olur.
Həll yolları:
-
Yenidən üyüdülmə tərkibini məhsul tələblərinə əsasən tənzimləməklə 15% ilə 25% arasında saxlayın. Yüksək aydınlıqlı şəffaf təbəqələr üçün nisbəti daha da azaldın və ya tamamilə yenidən üyütməkdən çəkinin.
-
Çirklənmənin qarşısını almaq üçün istifadə etməzdən əvvəl quru və tozdan təmizləyin.
-
Yenidən üyüdülmə nəticəsində yaranan möhkəmlik itkisini kompensasiya etmək üçün təsir dəyişdiricilərinin əlavə edilməsini nəzərdən keçirin.
2. Ekstruziya Bölməsi: Ümumi Problemlər və Düzəlişlər
Problem 3: Qeyri-bərabər təbəqə qalınlığına səbəb olan çıxış dalğalanması
Bu, ekstruziya sistemində tez-tez baş verən problemdir, adətən qeyri-sabit vida sürəti, qeyri-sabit qidalanma və ya dəyişən barel temperaturu ilə bağlıdır.
Problemlərin aradan qaldırılması addımları:
-
Yem bunkerində "körpü" olub olmadığını yoxlayın (material yuxarıya asılır və aşağı axmır). Bir körpü açarı quraşdırın və ya zəruri hallarda məcburi qidalanmaya keçin.
-
Ekstruder bareli boyunca temperatur parametrlərini yoxlayın. Yem zonasında həddindən artıq istiləşmə vaxtından əvvəl əriməyə və nizamsız yemə səbəb ola bilər.
-
Ekstruder və kalıp arasında ərimə nasosu quraşdırın. O, vida-pulsasiya təzyiqinin dəyişməsini effektiv şəkildə təcrid edir, daimi kalıp giriş təzyiqini təmin edir - bu, qalınlığın dəqiqliyi üçün ən effektiv investisiyalardan biridir.
Problem 4: Həddindən artıq temperaturdan ərimənin deqradasiyası və saralması
PS nisbətən dar bir emal pəncərəsinə malikdir. 240°C-dən yuxarı temperaturda termal deqradasiya əhəmiyyətli olur, saralmış ərimə və azalmış şəffaflıq kimi özünü göstərir.
Həll yolları:
-
Maksimum temperatur 220-230°C-də saxlanılmaqla, qidalanma zonasından ölçmə zonasına qədər tədricən gradient ilə barel temperaturlarını təyin edin.
-
Vida sürətini yoxlayın - yüksək RPM-dən həddindən artıq kəsmə arzuolunmaz sürtünmə istiliyi yaradır.
-
15 dəqiqədən çox dayanma üçün ya barel temperaturunu aşağı salın, ya da materialın oturub pisləşməsinin qarşısını almaq üçün ərintiləri təmizləyin.
3. Die və Calendar Control: Əsas Nöqtələr
Problem 5: Əninə qalınlığın əhəmiyyətli dəyişməsi
Bu, adətən kalıp dodaq boşluğunun düzgün tənzimlənməməsi və ya kalıp eni boyunca ərimə temperaturunun qeyri-bərabər paylanması ilə nəticələnir.
Həll yolları:
-
Hədəf qalınlığına əsasən kalıp dodaq boşluqlarını tənzimləyin. Ümumi kompensasiya prinsipi, kənarın büzülməsini aradan qaldırmaq üçün mərkəzi kənarlardan bir qədər incə qurmaqdır.
-
Bütün kalıp qızdırıcılarının bərabər işlədiyini yoxlayın. Qeyri-bərabər kalıp temperaturları uyğunsuz ərimə axını sürətinə səbəb olur.
-
Geniş təbəqələr üçün, eni boyunca ərimə temperaturunun vahidliyini yaxşılaşdırmaq üçün kalıpdan yuxarıya statik qarışdırıcı quraşdırın.
Problem 6: Vərəqdəki kalender rulonlarına və ya rulon işarələrinə yapışan material
Bu qüsurlar səthin keyfiyyətinə birbaşa təsir göstərir və şəffaf təbəqə tətbiqləri üçün qəbuledilməzdir.
Problemlərin aradan qaldırılması istiqamətləri:
-
Təqvim rulonunun səthlərini cızıqlar, çuxurlar və ya qalıqlar üçün yoxlayın. Xüsusi rulon təmizləyiciləri ilə müntəzəm cilalama və təmizləmə işlərini həyata keçirin.
-
Üç rulonun temperaturunu diqqətlə idarə edin: adətən yuxarı rulon orta rulondan bir qədər daha isti, alt rulon isə ən soyuq olur. Dəqiq parametrlər təbəqə qalınlığından və xəttin sürətindən asılıdır.
-
Ayırma agenti və ya bloklanmaya qarşı örtük istifadə edirsinizsə, vahid tətbiq olunduğundan əmin olun. Həddindən artıq tətbiq duman və ya səth parıltısının azalmasına səbəb ola bilər.
4. Köpük PS Vərəqi: Xüsusi Problemlər
Problem 7: Kobud və ya qeyri-bərabər hüceyrə quruluşu
Köpüklənmiş PS təbəqələri üçün hüceyrə incəliyi və vahidliyi kritik performans göstəriciləridir. Kobud və ya qeyri-bərabər hüceyrələr mexaniki gücü və istilik izolyasiya xüsusiyyətlərini əhəmiyyətli dərəcədə azaldır.
Əsas nəzarət nöqtələri:
-
Nüvələşdirici agentin (talk) dispersiyası mühüm əhəmiyyət kəsb edir. Ultra incə talkdan (hissəcik ölçüsü 5μm-dən aşağı) istifadə edin və birləşmə mərhələsində hərtərəfli qarışdırın.
-
İkinci dərəcəli ekstruderdə (soyutma mərhələsi) temperatur nəzarəti köpük keyfiyyəti üçün ən vacib amildir. Temperatur dalğalanmaları ±1°C daxilində saxlanılmalıdır.
-
üfürmə agentinin enjeksiyon sabitliyini yoxlayın; enjeksiyon sistemindəki təzyiq dalğalanmaları hüceyrə ölçüsünün paylanmasına birbaşa təsir göstərir.
Problem 8: Köpüklənmiş təbəqələrdə həddindən artıq büzülmə
Həddindən artıq büzülmə ölçü uyğunsuzluğuna gətirib çıxarır, xüsusilə aşağı axın termoformasiya əməliyyatları zamanı nəzərə çarpır.
Həll yolları:
-
Yükləmə sürətini və partlatma nisbətini (BUR) tənzimləyin. Düzgün çəkilmə nisbətləri hüceyrə oriyentasiyasını təşviq edir, bu da büzülmədən sonra azalır.
-
Nüvələşdirici agentin dozasını bir qədər artırın - daha incə hüceyrə strukturları daha yaxşı ölçü sabitliyinə kömək edir.
-
Dolama gərginliyini orta səviyyədə saxlayın. Həddindən artıq gərginlik təbəqə rulonda gərginlik altında olarkən sürüşmə büzülməsinə səbəb ola bilər.
5. Gündəlik Baxım və İstehsalın Optimizasiyası
Müntəzəm texniki baxış siyahısı:
-
Yalnız təzyiq kritik dərəcədə yüksək olduqda deyil, əks təzyiq artımına əsaslanaraq ekran paketlərini dəyişdirin. Ardıcıllıq üçün sabit dəyişdirmə cədvəli yaradın.
-
Vaxtaşırı vinti çəkin və lülənin aşınmasını yoxlayın. Aşınmış vintlər plastikləşdirmə qabiliyyətini və çıxış keyfiyyətini əhəmiyyətli dərəcədə azaldır.
-
Təqvim rulmanları və sürücü zəncirləri tez-tez nəzərə alınmayan aşınma nöqtələridir. Müntəzəm olaraq yağlayın və rulonun paralelliyini yoxlayın.
Enerji səmərəliliyi ilə bağlı göstərişlər:
-
Plastifikasiya keyfiyyətinin icazə verdiyi yerlərdə barel temperatur təyin nöqtələrini aşağı salın. Hər 5°C azalma enerji istehlakına təxminən 3-5% qənaət edə bilər.
-
Ətraf mühitə istilik itkisini minimuma endirmək üçün ekstruder barellərini izolyasiya edin.
-
Soyudulmuş qırıntıların yenidən qızdırılmasının qarşısını almaq üçün mümkün olan yerlərdə kənarları onlayn olaraq üyüdün.
Sabit əməliyyat aPS təbəqə ekstruziya xəttiavadanlığın vəziyyətinin dəqiq monitorinqindən və davamlı prosesin optimallaşdırılmasından asılıdır. Praktikada keyfiyyət problemlərinin əksəriyyəti avadanlıqların qüsurlarından deyil, əməliyyat detallarından və ətraf mühitin dəyişməsindən qaynaqlanır. İstehsal komandalarına hər bir düzəlişi məhsulun keyfiyyəti ilə əlaqələndirərək təfərrüatlı proses parametrləri qeydlərini saxlamağa təşviq edilir. Zaman keçdikcə bu, ən qiymətli, bitki üçün xüsusi istinad kitabçasına çevrilir - hər hansı ümumi əməliyyat təlimatından daha faydalıdır.
Sorğu göndərin
X
Biz sizə daha yaxşı baxış təcrübəsi təklif etmək, sayt trafikini təhlil etmək və məzmunu fərdiləşdirmək üçün kukilərdən istifadə edirik. Bu saytdan istifadə etməklə siz kukilərdən istifadəmizlə razılaşırsınız.
Məxfilik Siyasəti